3D-принтерге материал қалай таңдалады: PLA, PETG және фотополимерлі шайыр
Принтер бар, енді қандай жіп не шайыр алу керегін білмей тұрсыз ба? Материал түрі, диаметр, беті, жылдамдық пен сақтау жайын, жиі кездесетін қателерді және бізде қазір не бар екенін осы гайдқа жинадық.
3D-принтер алдыңыз, бірінші модельдерді басып та көрдіңіз, енді «келесіде қандай жіп алсам екен» деп отырсыз ба? Бұл гайд сіз үшін жазылды. Принтердің өзі маңызды, бірақ модельдің қаншалықты әдемі, берік шығатыны көбіне материалға байланысты. Материал дұрыс таңдалмаса, ең жақсы принтердің өзі де қабаттары ажырап кеткен, үстелге жабыспаған, беті кедір-бұдыр модель береді. Дүкенде бізден мұны күнде сұрайды, сондықтан ең жиі қойылатын сұрақтарды бір жерге жинадық: қай материал кімге келеді, неге қарау керек, адамдар көбіне қай жерде қателеседі.
Гайд жаңадан бастағандарға да, бір-екі катушканы тауысып, енді басқа материал байқап көргісі келетіндерге де пайдалы болады деп ойлаймыз. Қиын терминдерді мүмкіндігінше қарапайым тілмен түсіндіруге тырыстық.
Таңдағанда неге қарау керек
Алдымен принтеріңіздің түрін анықтаңыз
Ең бірінші сұрақ: сізде қандай принтер. Үйдегі принтерлердің көбі FDM типті. Олар катушкадағы пластик жіпті ысытып, модельді қабат-қабатпен салады. Оларға филамент керек. Ал фотополимерлі принтерлер (оларды көбіне смола принтері дейді) сұйық шайырды жарықпен қатырады. Бұл екеуі мүлде бөлек әлем: филаментті шайыр принтеріне, шайырды FDM принтеріне салуға болмайды. Сондықтан алдымен принтердің құжатын не сипаттамасын ашып қараңыз, материалды содан кейін ғана таңдаңыз.
Жалпы алғанда, FDM тұрмыстық заттарға, кронштейн, қорап, ойыншық, үлкен бөлшектерге ыңғайлы. Шайыр ұсақ детальді фигуркалар, миниатюралар, зергерлік макеттер сияқты нәзік жұмыстарға жақсы. Екеуінің де өз орны бар, бірі екіншісінен жақсы деп айтуға келмейді.
Материалдың түрі: PLA, PETG және басқалары
PLA бастаушыларға ең оңай материал. Оған тым жоғары температура керек емес, үстелге жақсы жабысады, суығанда аз жиырылады, иісі де білінбейді. Бірінші катушка ретінде біз көбіне соны ұсынамыз. Кемшілігі: ыстыққа шыдамы аз. Күн өтіп тұрған терезенің алдында не батареяның жанында қалған бөлшек уақыт өте майысып кетуі мүмкін.
PETG PLA мен ABS-тің ортасы деуге болады. Ол берігірек, соққыға төзімдірек, ылғалға жақсы шыдайды. Сол себепті күнделікті қолданылатын функционалды бөлшектерге жиі алынады: ілгек, бекіткіш, тұғыр, қорапша сияқты заттар. Бірақ PLA-ға қарағанда сәл қыңырлау: жіп тартылып, модельдің арасында жұқа «өрмек» қалдыруы мүмкін, сол үшін баптауды аздап реттеуге тура келеді.
ABS, ASA, TPU және басқа инженерлік пластиктер келесі деңгейге жатады. ABS пен ASA үшін көбіне жабық камерасы бар принтер керек, әйтпесе бөлшек суығанда шеттері көтеріліп кетеді. TPU жұмсақ, резеңке тәрізді жіп, оны кез келген экструдер жақсы бере бермейді. Бастап жүрген болсаңыз, бұларды кейінге қалдырған дұрыс.
Диаметр
Филамент бірнеше диаметрде шығады. Қазір ең көп тарағаны 1,75 мм, бірақ 2,85 мм жіппен жұмыс істейтін принтерлер де әлі кездеседі. Диаметр принтерге сәйкес келмесе, жіп экструдерге кірмейді немесе дұрыс берілмейді, мұнда «шамамен сай келеді» деген жоқ. Сондықтан катушканың жапсырмасындағы диаметрді принтердің сипаттамасымен міндетті түрде салыстырыңыз.
Беті мен көрінісі
Бір материалдың өзі әртүрлі нұсқада шығады. Кәдімгі PLA тегіс, жылтыр не жартылай жылтыр бет береді. Күңгірт, яғни матовый нұсқалары жарықты шағылыстырмайды, қабат сызықтарын жасырып, модельді ұқыпты етіп көрсетеді. Жылтырақ, металл түйіршіктері қосылған жіптер декорға, сыйлыққа, сөреге қоятын заттарға жақсы. Бәрі мақсатыңызға байланысты: техникалық бөлшекке әдемі бет онша маңызды емес, ал көрмеге не сыйлыққа арналған фигурка үшін бет бірінші орында тұрады.
Түсіне де мән беріңіз. Ақ және ашық түстерде қабат сызықтары көбірек көрінуі мүмкін, ал қара мен қою түстер кішкене кемшіліктерді жасырады. Модельді кейін бояйтын болсаңыз, түсі онша маңызды емес, бірақ ақ не ашық сұр түске бояу жақсы жатады.
Басып шығару жылдамдығы
Соңғы жылдары жылдам принтерлер көбейді. Олар толық жылдамдықта жұмыс істегенде кәдімгі жіп үлгермей қалуы мүмкін: пластик толық еріп үлгермейді, қабаттар бір-біріне әлсіз жабысады. Сол үшін өндірушілер жоғары жылдамдыққа арналған арнайы сериялар шығарады. Принтеріңіз жылдам режимде жұмыс істесе, материалдың сипаттамасында жылдам басуға арналғаны жазылған-жазылмағанын қараңыз. Ал жай режимде басатын болсаңыз, бұл сіз үшін онша маңызды емес.
Ылғал және сақтау
Филаменттердің көбі ауадағы ылғалды сіңіреді. Ылғал тартқан жіп басқан кезде сыртылдайды, бетінде көпіршік пен кедір-бұдыр қалдырады, бөлшек мортырақ болып шығады. Әсіресе инженерлік пластиктер сезімтал. Ашылған катушканы ылғал сіңіргіш қалташалары бар жабық қорапта немесе тығыз жабылатын пакетте сақтаңыз. Ұзақ тұрып қалған жіпті басар алдында арнайы кептіргіште кептіріп алған жөн.
Шайырдың да өз талабы бар. Оны күн түспейтін жерде, қақпағын тығыз жауып сақтайды, өйткені жарықта қата бастайды. Басар алдында бөтелкені жақсылап шайқап алыңыз, ұзақ тұрған шайырдың құрамы тұнып қалуы мүмкін.
Катушка және принтермен үйлесімділік
Кейбір принтерлерде катушканы автоматты түрде ауыстыратын көп түсті жүйелер бар. Олар катушканың өлшеміне, материалына талғампаз болуы мүмкін, ал картон катушкалар кейде механизмде ысқыланып, шаң қалдырады. Сондықтан мұндай жүйені қолдансаңыз, өндірушінің ұсыныстарын оқып шығыңыз. Тағы бір жайт: кейбір филаменттер катушкамен, кейбірі катушкасыз, тек орам түрінде сатылады. Катушкасыз нұсқаға қайта қолданылатын бос катушка керек болады, мұны алдын ала ескеріңіз.
Шайырды таңдағанда
Шайыр таңдағанда екі нәрсеге қараймыз: қатқаннан кейінгі қасиеттері және тазалау тәсілі. Стандарт шайыр жақсы деталь береді, бірақ морт болуы мүмкін, жұқа бөлшектері сынып кетеді. ABS-like деп белгіленген шайырлар соққыға төзімдірек, берігірек. Тазалау жағынан да айырмашылық бар: көп шайырды басқаннан кейін спиртпен жуу керек, ал сумен жуылатын түрлерін кәдімгі сумен тазалайды, бұл үйде жұмыс істегенде әлдеқайда ыңғайлы. Қандай шайыр болса да, жуғаннан кейін модельді ультракүлгін жарықпен қосымша қатыру керек.
Қысқаша салыстыру
| Материал | Кімге келеді | Басу қиындығы | Мықты жағы | Ескеретін жайт |
|---|---|---|---|---|
| PLA | Бастаушыларға, декорға | Оңай | Таза бет, иісі аз | Ыстыққа шыдамы аз |
| PETG | Күнделікті қолданатын бөлшектерге | Орташа | Беріктік, ылғалға төзімділік | Өрмек қалдыруы мүмкін |
| ABS, ASA | Тәжірибесі барларға | Қиын | Ыстыққа төзімділік | Жабық камера керек |
| Фотополимерлі шайыр | Ұсақ детальді модельдерге | Орташа | Өте ұсақ деталь | Жуу мен қосымша қатыру керек |
Жиі кездесетін қателер
- Принтерді тексермей материал алу. Диаметр сәйкес келмейді, не принтер керекті температураға жетпейді, не шайыр принтеріне филамент алынып қойылады. Бес минут уақыт бөліп, принтердің сипаттамасын қарап шығу көп әуреден құтқарады.
- Бірден күрделі материалдан бастау. Көп адам ең берік пластикті алғысы келеді де, ABS не TPU-дан бастайды. Нәтижесінде бөлшектер майысады, жіп кептеледі, көңіл қалады. Алдымен PLA-мен принтеріңізді жақсылап таныңыз, содан кейін күрделірек материалға көшіңіз.
- Баптауды өзгертпеу. Әр материалдың өз температурасы, жылдамдығы, желдеткіш режимі бар. PLA-ның баптауымен PETG басу нашар нәтиже береді. Ұсынылған мәндерді катушканың жапсырмасынан немесе өндірушінің сипаттамасынан алыңыз, слайсерде әр материалға жеке профиль жасап қойыңыз.
- Ылғалды елемеу. Катушка айлап ашық тұрады, сосын адам принтерді кінәлайды. Сыртылдаған дыбыс, көпіршік, морт бөлшек көбіне ылғалдан болады. Кептіріп алсаңыз, мәселе жиі өзінен-өзі шешіледі.
- Тек көрінісіне қарап таңдау. Жылтырақ не күңгірт жіп әдемі, бірақ жүк түсетін бөлшекке материалдың беріктігі маңыздырақ. Алдымен затты не үшін басатыныңызды ойлаңыз, сосын түсі мен бетін таңдаңыз.
- Шайырды дұрыс жумау. Спиртпен жуылатын шайырды сумен тазаламақ болу, немесе қосымша қатыруды ұмыту жиі кездеседі. Модель жабысқақ болып қалады, уақыт өте сынғыш болады. Шайырдан кейінгі лас суды раковинаға төкпеңіз, оны алдымен жарықта қатырып, бөлек тастаған дұрыс.
- Бір түсті көп жинап алу. Бастаған кезде бір материалдан бірнеше түрлі түс алып, қайсысы ұнайтынын байқап көрген пайдалырақ. Ұнағанын кейін көбірек алуға болады.
Бізде қазір не бар
PLA жағынан қазір Bambu Lab-тың үш нұсқасы бар. PLA Basic қара түсте: басуға оңай, бастаушыларға арналған, күнделікті модельдерге тегіс бет береді, FDM принтерлеріне сәйкес. PLA Matte піл сүйегі түсінде: беті күңгірт, барқыт тәрізді, жылтырамайды, қабат сызықтарын жасырып, мөлдір емес классикалық бет береді, ал басу жеңілдігі мен жылдамдығы кәдімгі PLA-дағыдай. PLA Sparkle алтын түсті, құрамында металл түйіршіктері бар, дайын модельдің бетінде жылтырап тұрады, катушкамен келеді. Декор мен сыйлыққа дәл осы соңғы екеуін қараңыз.
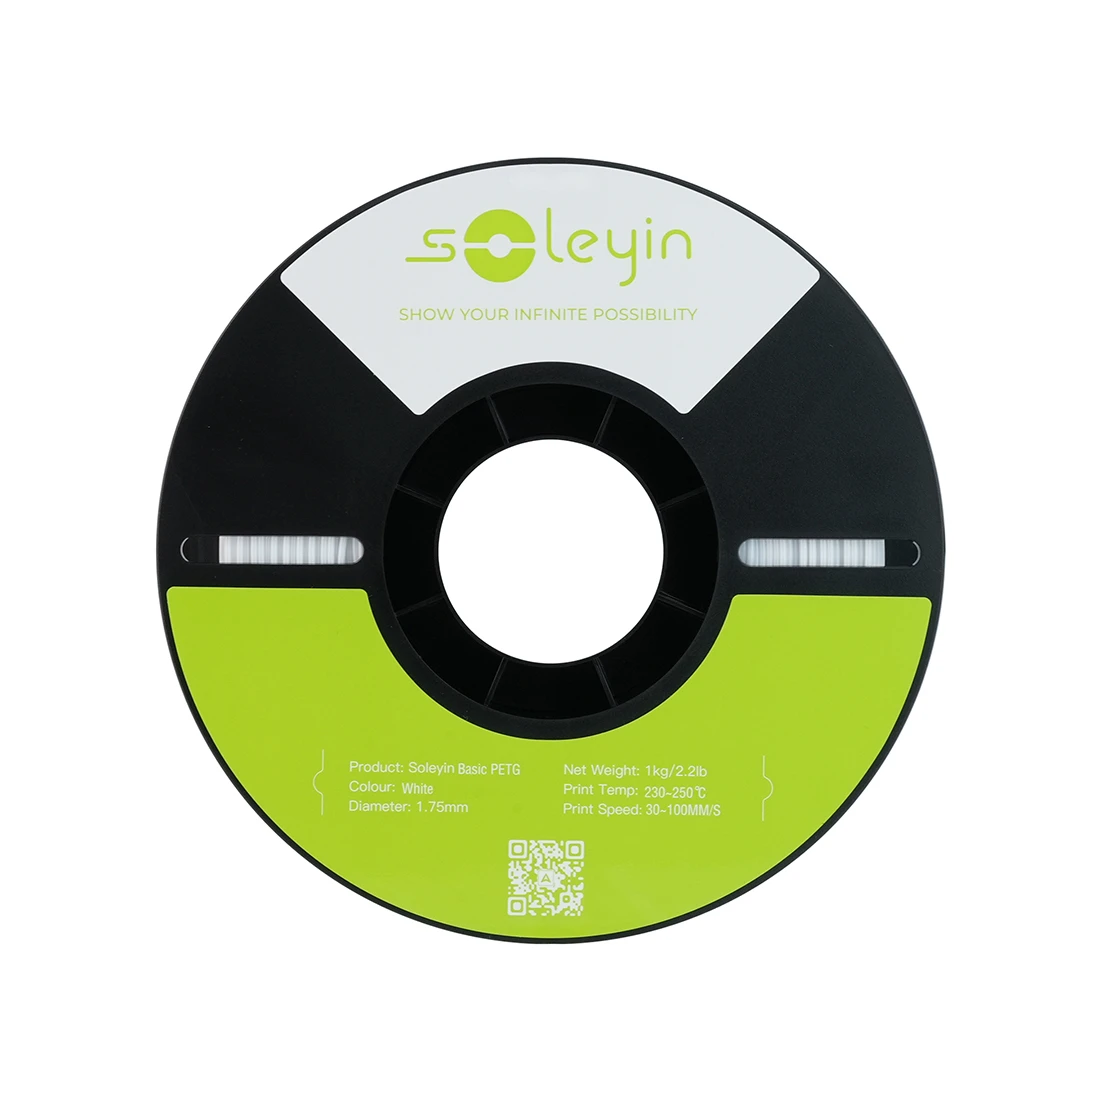
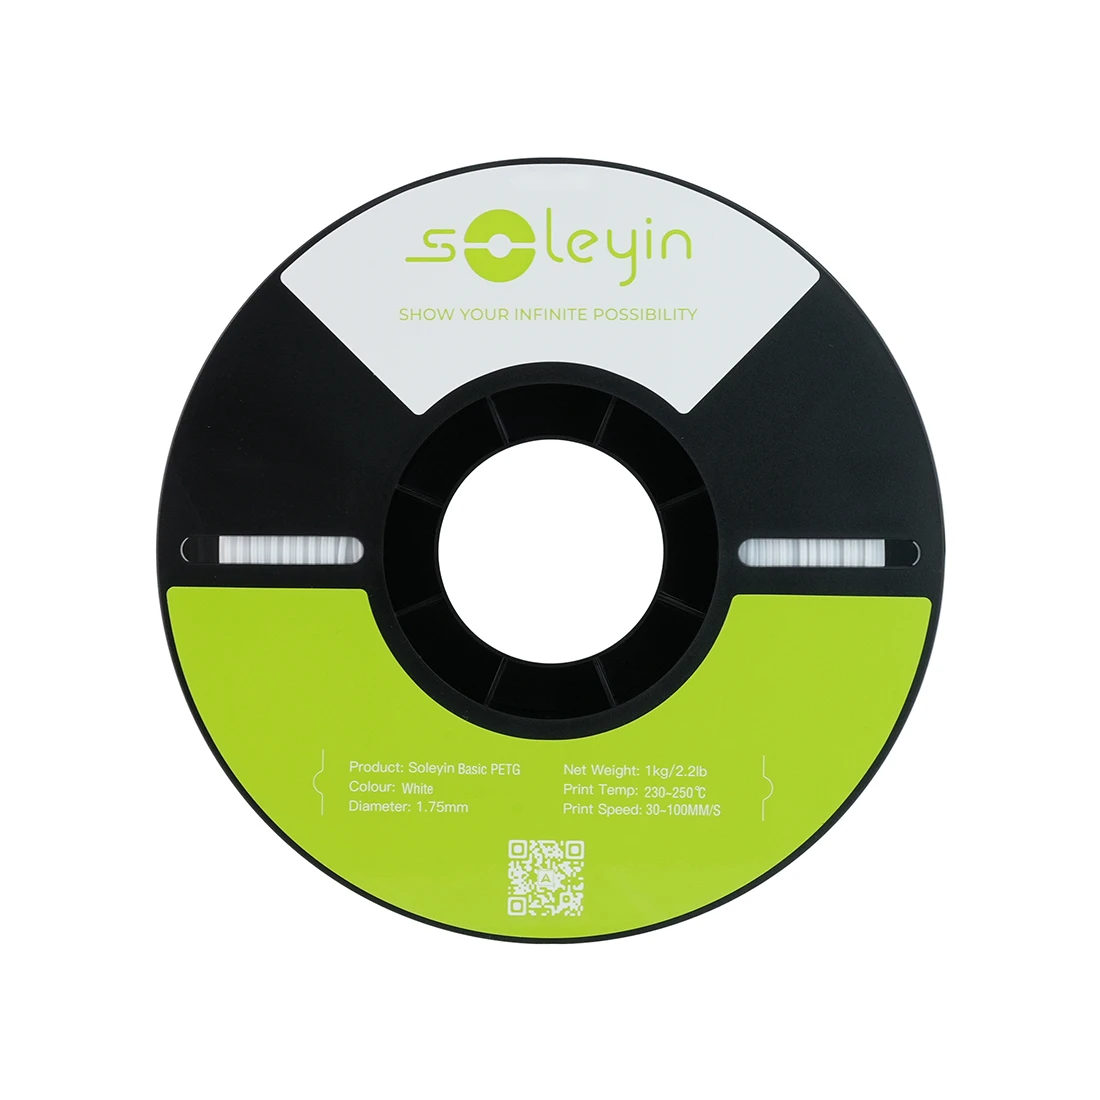
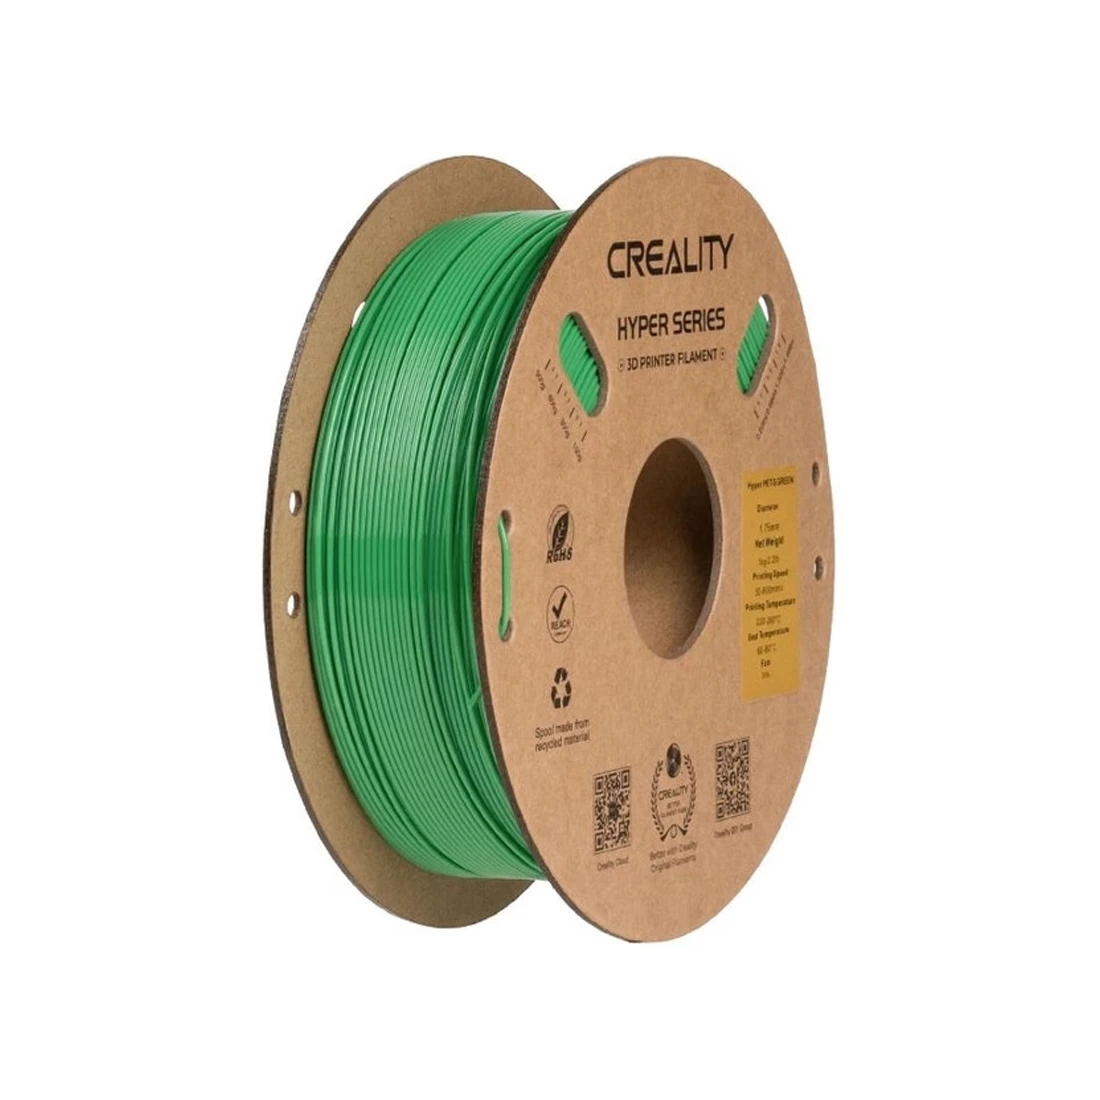
PETG-ден Creality-дің екі жібі бар. Soleyin Basic PETG ақ түсте, диаметрі 1,75 мм: қатаңдық пен иілгіштікті қатар ұстайды, ылғалға төзімді, функционалды да, декоративті де модельдерге келеді, беті жылтыр болып шығады. Hyper-PETG жасыл түсте, жоғары жылдамдықпен басуға арналған серия: соққыға төзімділігі ABS-ке жақын, ал басуы PLA сияқты жеңіл, өндірушінің айтуынша кәдімгі PETG-ден 3–5 есе жылдам басуға болады. Жылдам принтеріңіз болса, осы нұсқаны қарап көріңіз.
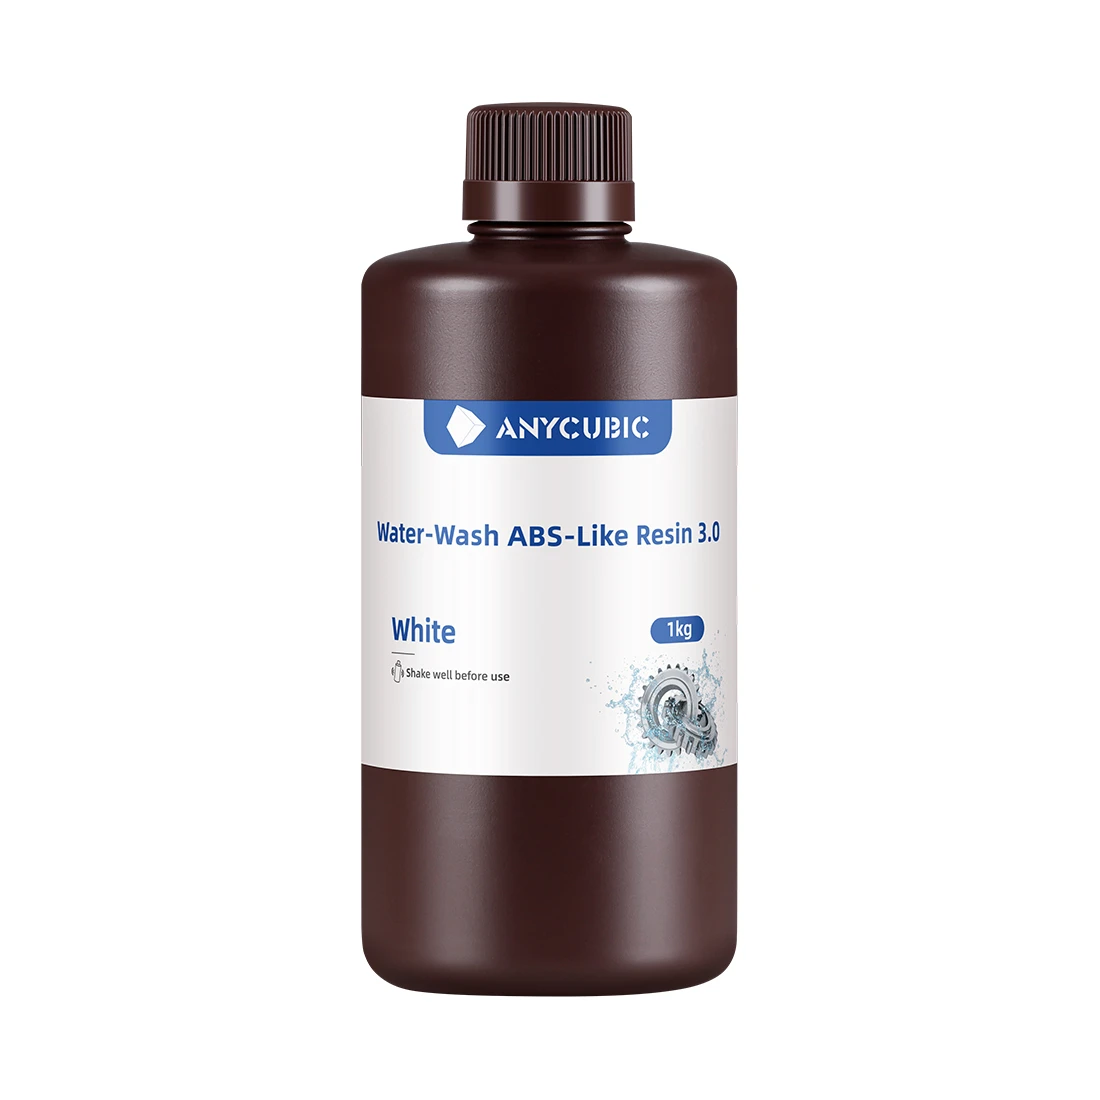
Шайыр принтері барларға Anycubic Water-Wash ABS-Like Resin 3.0 ақ түсте бар. Бұл берік, соққыға төзімді шайыр, ал басылған модельді кәдімгі сумен тазалауға болады, спирт керек емес.
Көбірек нұсқа — Расходные материалы для 3D-печати бөлімінде.
Сұрақ-жауап
Жаңадан бастаған адамға қай материал жақсы?
FDM принтері болса, PLA. Ол кешірімді материал: баптауда кішкене қателессеңіз де, модель әйтеуір шығады. Бірнеше катушка басып, принтеріңізді жақсы білген соң PETG-ге көшуге болады.
PLA мен PETG-ті бір принтерде баса беруге бола ма?
Үйдегі FDM принтерлердің көбі екеуін де басады, бірақ температура мен баптау әртүрлі. Принтеріңіздің сипаттамасында қандай материалдар көрсетілгенін қараңыз, слайсерде әр материалға бөлек профиль қолданыңыз.
Ашылған катушка қанша уақыт жарамды?
Бұл сақтау жағдайына байланысты. Жабық қорапта, ылғал сіңіргішпен тұрған жіп ұзақ жарамды болады, ал ашық жатқан катушка біртіндеп ылғал тартады. Басқанда сыртылдаса не бетінде көпіршік пайда болса, жіпті кептіріп алыңыз.
Сумен жуылатын шайыр спиртпен жуылатыннан нашар ма?
Жоқ, айырмашылығы негізінен тазалау тәсілінде. Сумен жуылатын шайыр үйде жұмыс істегенде ыңғайлырақ, бөлек спирт сақтаудың қажеті жоқ. Бірақ оны да жуғаннан кейін ультракүлгін жарықпен қатыру керек, лас суды да раковинаға төкпеген жөн.
Әртүрлі брендтің жібін бір принтерде қолдануға бола ма?
Иә, диаметр мен материал түрі сәйкес келсе, болады. Тек әр өндірушінің ұсынатын температурасы сәл өзгеше болуы мүмкін, сондықтан жаңа катушканы алғанда кішкене сынақ модель басып, баптауды тексеріп алыңыз.
Жылдам басуға арналған жіп кәдімгі режимде де жұмыс істей ме?
Әдетте иә, жылдамдықты төмендеткенде материал өзінің негізгі қасиеттерін сақтайды. Дегенмен ұсынылған температура мен баптауды өндірушінің сипаттамасынан қарап алған дұрыс.