Как выбрать расходные материалы для 3D-печати: филамент и смолы без лишних проб
Разбираемся, чем PLA отличается от PETG, когда нужна смола, на что смотреть в диаметре нити, скорости и хранении и какие ошибки чаще всего портят печать.
Если дома или в мастерской стоит 3D-принтер, расходники вы будете покупать чаще, чем думаете. Катушки пластика хватает на несколько крупных проектов, бутылки смолы — на несколько заходов печати. От того, что заправлено в принтер, зависит многое: прочность детали, её вид и сколько попыток уйдёт на одну модель. Этот гайд для тех, кто только купил первый принтер. И для тех, кто печатает давно, но хочет понять, почему одна катушка печатает без проблем, а с другой сплошная паутина и отслоения. Разберём, на что смотреть, где чаще всего ошибаются и какие материалы есть у нас сейчас.
На что смотреть при выборе
Тип принтера: нить или смола
Выбор начинается с вашего принтера. FDM-принтеры печатают пластиковой нитью, её называют филаментом. Она продаётся на катушках, плавится в сопле и укладывается слой за слоем. Фотополимерные принтеры, их ещё называют SLA, DLP или LCD, работают со смолой: жидкость застывает под светом, и модель слой за слоем вырастает над ванной.
Эти расходники не взаимозаменяемы. Филамент в фотополимерный принтер не заправить, смолу в FDM тоже. Звучит очевидно, но в спешке их путают чаще, чем хотелось бы. Если принтер FDM, выбирайте филамент. Если фотополимерный, выбирайте смолу и проверьте длину волны засветки: она указана в характеристиках принтера и на бутылке со смолой.
Материал
Основных материалов для FDM-печати несколько, и у каждого свой характер. Вот короткая шпаргалка.
| Материал | Насколько легко печатать | Сильные стороны | Для чего брать |
|---|---|---|---|
| PLA | Проще всего | Чёткая геометрия, почти не коробится, много цветов и фактур | Фигурки, макеты, прототипы, декор |
| PETG | Чуть сложнее PLA | Прочнее и гибче, не боится воды, лучше держит нагрев | Функциональные детали, корпуса, крепёж |
| ABS и ASA | Нужен закрытый корпус | Термостойкость, хорошо поддаются обработке | Детали, которые нагреваются при работе |
| TPU | Нужна медленная печать | Гибкий, как резина | Чехлы, прокладки, амортизаторы |
| Фотополимерная смола | Нужен свой тип принтера | Очень мелкие детали, гладкая поверхность | Миниатюры, мастер-модели, точные мелкие детали |
Если вы только начинаете, берите PLA. Он прощает ошибки в настройках, хорошо держится на столе и почти не коробится. Когда понадобится деталь, которая работает под нагрузкой или стоит во влажном месте, переходите на PETG. ABS и ASA пока отложите: им нужен закрытый принтер и хорошее проветривание, потому что при печати они ощутимо пахнут.
Диаметр нити
Почти все современные домашние FDM-принтеры работают с нитью диаметром 1,75 мм. Реже встречается 2,85 мм, в основном на некоторых старых и профессиональных моделях. Здесь ошибиться нельзя: нить другого диаметра не пройдёт через экструдер или будет печатать с пропусками.
Обращайте внимание и на допуск, то есть на то, насколько точно выдержан диаметр по всей длине. Чем меньше допуск, тем ровнее подача пластика и аккуратнее слои. Если производитель указывает допуск на упаковке, это хороший знак.
Температура и настройки
У каждого материала свой диапазон температур для сопла и стола. Его пишут на катушке или коробке. Даже для одного и того же материала разные производители советуют разные значения. Поэтому начинайте с рекомендаций на упаковке, а не с настроек от прошлой катушки.
Полезная привычка при смене филамента — напечатать температурную башню. Это небольшая тестовая модель, где каждый ярус печатается при своей температуре. Короткий тест сэкономит вечер, который иначе уйдёт на перепечатки. Во многих слайсерах есть готовые профили для конкретных филаментов. Если ваш материал там есть, начинайте с него.
Скорость печати
Современные принтеры печатают заметно быстрее, чем несколько лет назад. Но не каждый пластик успевает расплавиться и правильно лечь на высокой скорости. Поэтому появились серии филамента для скоростной печати. Обычно в их названии есть слова High Speed, Hyper или похожие.
Если быстрый принтер печатает обычным пластиком, при разгоне можно получить недоэкструзию, слабое сцепление слоёв и шершавые стенки. А если принтер старый и медленный, скоростной филамент мало что даст: принтер просто не раскроет его возможности.
Поверхность и цвет
Вид готовой детали зависит не только от принтера, но и от пластика. Глянцевый филамент блестит и подчёркивает форму, но на нём заметна каждая неровность. Матовый гасит блики и маскирует линии слоёв, так что модель выглядит аккуратнее даже без шлифовки.
Есть пластики с добавками: блёстками, металлическими частицами, древесной крошкой, с эффектом шёлка. Для декора это отличный вариант. Но учтите: некоторые наполнители абразивные и со временем стачивают латунное сопло. Если собираетесь много печатать такими материалами, посмотрите, что пишет производитель о конкретном пластике, и при необходимости поставьте закалённое сопло.
Влажность и хранение
Почти любой филамент впитывает влагу из воздуха. PLA переносит её относительно спокойно, PETG, TPU и нейлон гораздо чувствительнее. Влажный пластик трещит в сопле, даёт пузыри и паутину, а детали из него получаются хрупкими.
- Держите открытые катушки в закрытом контейнере или пакете на застёжке с силикагелем.
- Не вскрывайте новую катушку, пока она не понадобится.
- Если старая катушка вдруг стала печатать хуже, сначала просушите её в сушилке для филамента и только потом крутите настройки.
Со смолой своя история. Её держат в плотно закрытой непрозрачной бутылке вдали от солнца, а перед печатью как следует взбалтывают: пигмент со временем оседает. Перчатки и проветривание при работе со смолой — стандартная практика, подробности ищите в инструкции производителя.
Катушка и совместимость
Об этой мелочи часто вспоминают слишком поздно. Катушки бывают пластиковые и картонные, разной ширины и диаметра. Если держатель стоит внутри корпуса или у вас система автоматической подачи нескольких катушек, проверьте, что катушка туда встанет. Иногда филамент продают без катушки, сменным мотком на многоразовую. Это удобно, но тогда нужна сама катушка.
Смотрите и на вес нити. Чаще всего это килограмм, но бывают катушки поменьше: на них удобно пробовать новый цвет или материал.
Частые ошибки
- Начинать с экзотики. Карбон, нейлон и гибкие пластики хороши, но учиться на них тяжело. Начните с PLA, набейте руку и потом двигайтесь дальше.
- Печатать PETG с настройками от PLA. У них разные температуры, обдув и скорость. При слишком низкой температуре PETG плохо спекается, а при слишком сильном обдуве слои отходят друг от друга.
- Хранить открытые катушки на полке у принтера. В сыром помещении пластик довольно быстро набирает влагу, и проблемы начинаются вроде бы на ровном месте.
- Гнаться за скоростью без подходящего пластика. Обычный филамент на высоких скоростях не успевает прогреться, и прочность падает.
- Путать типы смол. Стандартная, ABS-подобная, гибкая и водосмываемая смолы отличаются свойствами и постобработкой. Водосмываемую не нужно отмывать спиртом, а обычную водой не отмыть.
- Не проверять совместимость. Диаметр нити, длина волны для смолы, размер катушки — на проверку уходит минута, а ошибку потом не исправить.
- Смешивать разные бренды без теста. Даже один и тот же материал у разных производителей может требовать разных настроек.
Что есть у нас сейчас
Для повседневной печати есть два PLA от Bambu Lab. Чёрный PLA Basic — лёгкий в печати материал, который подходит новичкам и для повседневных моделей с гладкой поверхностью. PLA Matte цвета слоновой кости даёт бархатистую матовую поверхность без бликов. Печатается он так же легко и быстро, как обычный PLA, но лучше прячет линии слоёв и даёт непрозрачный финиш.
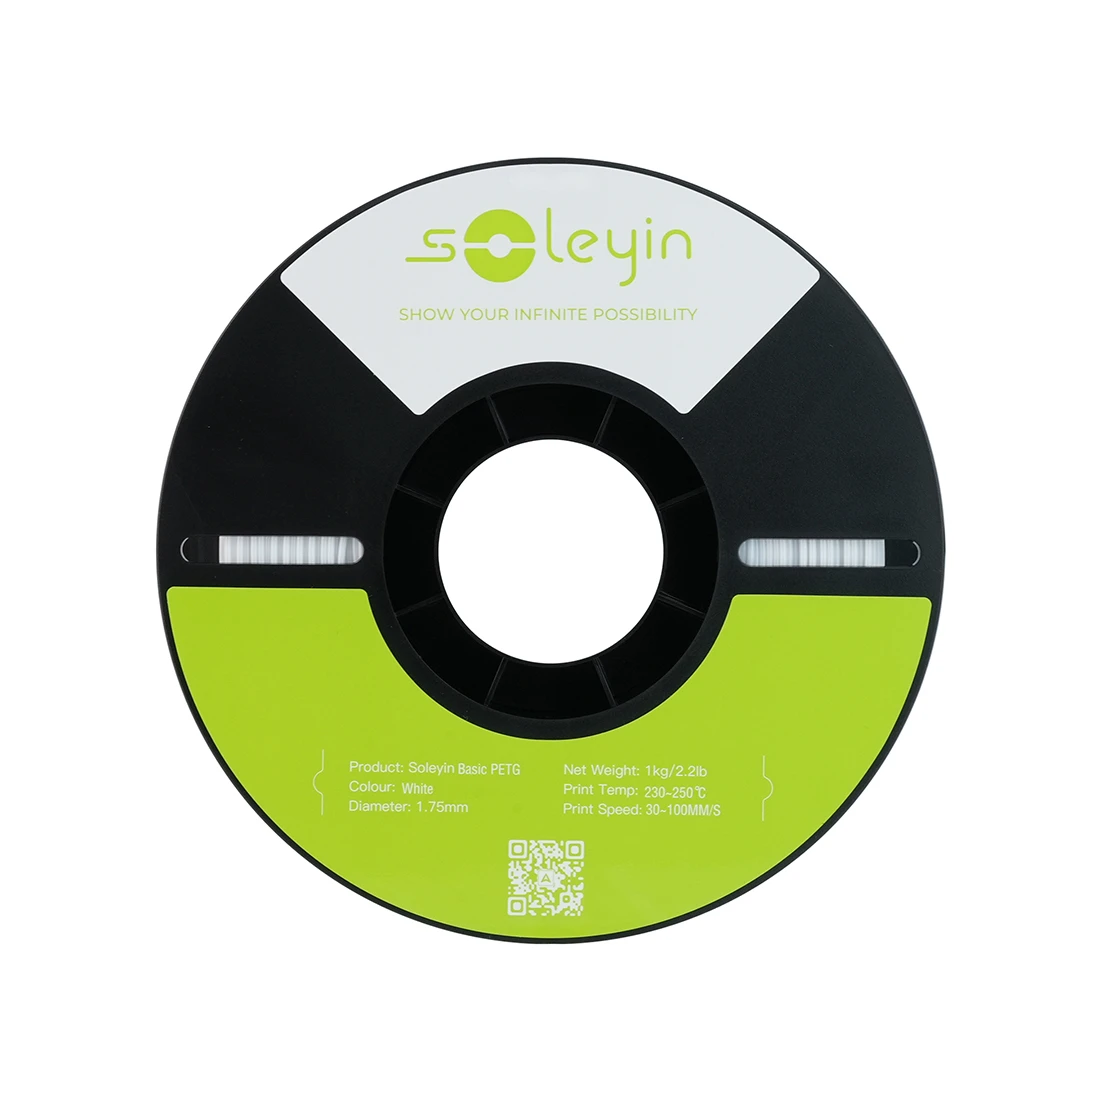
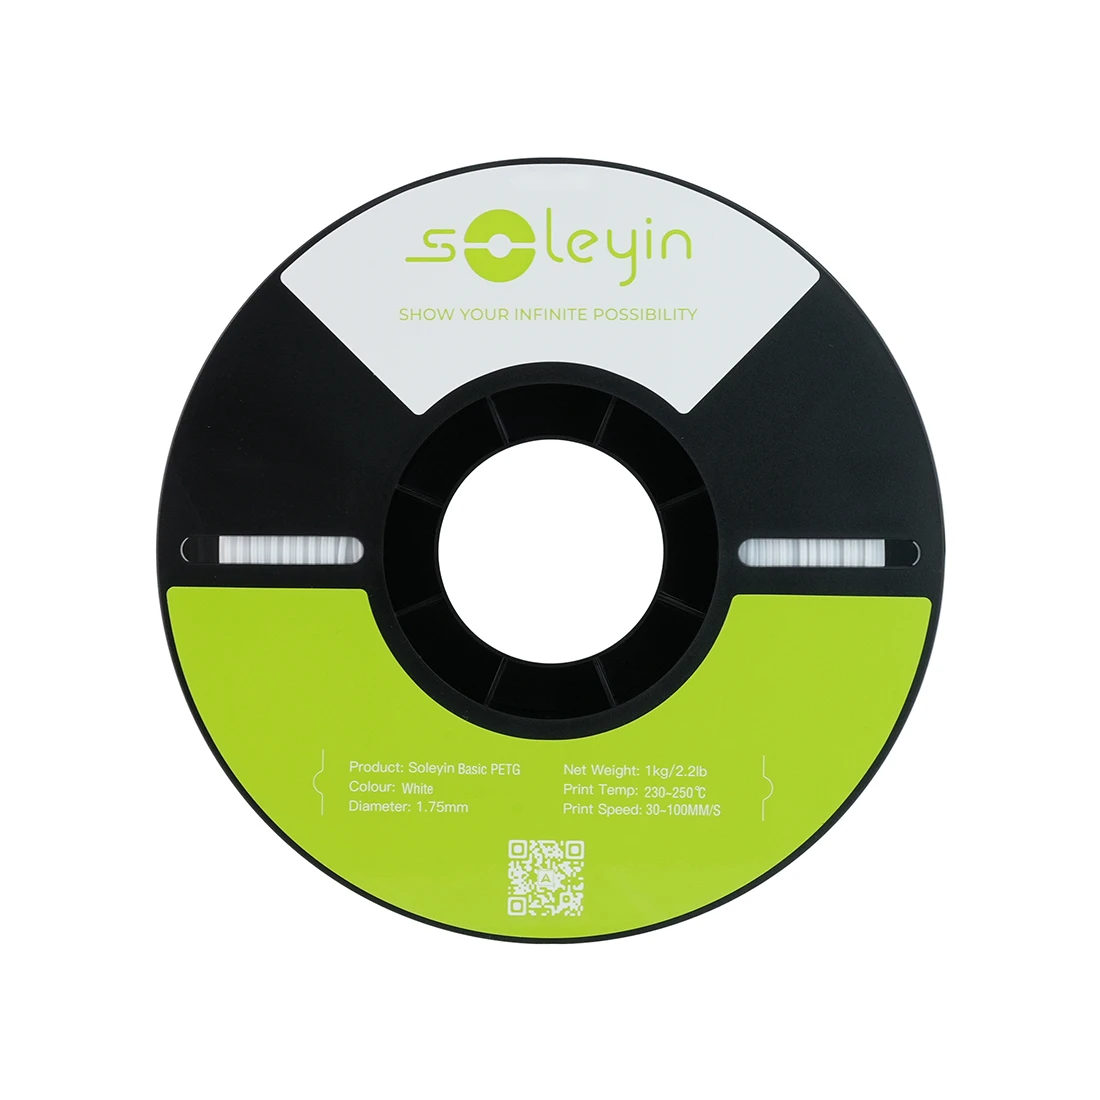
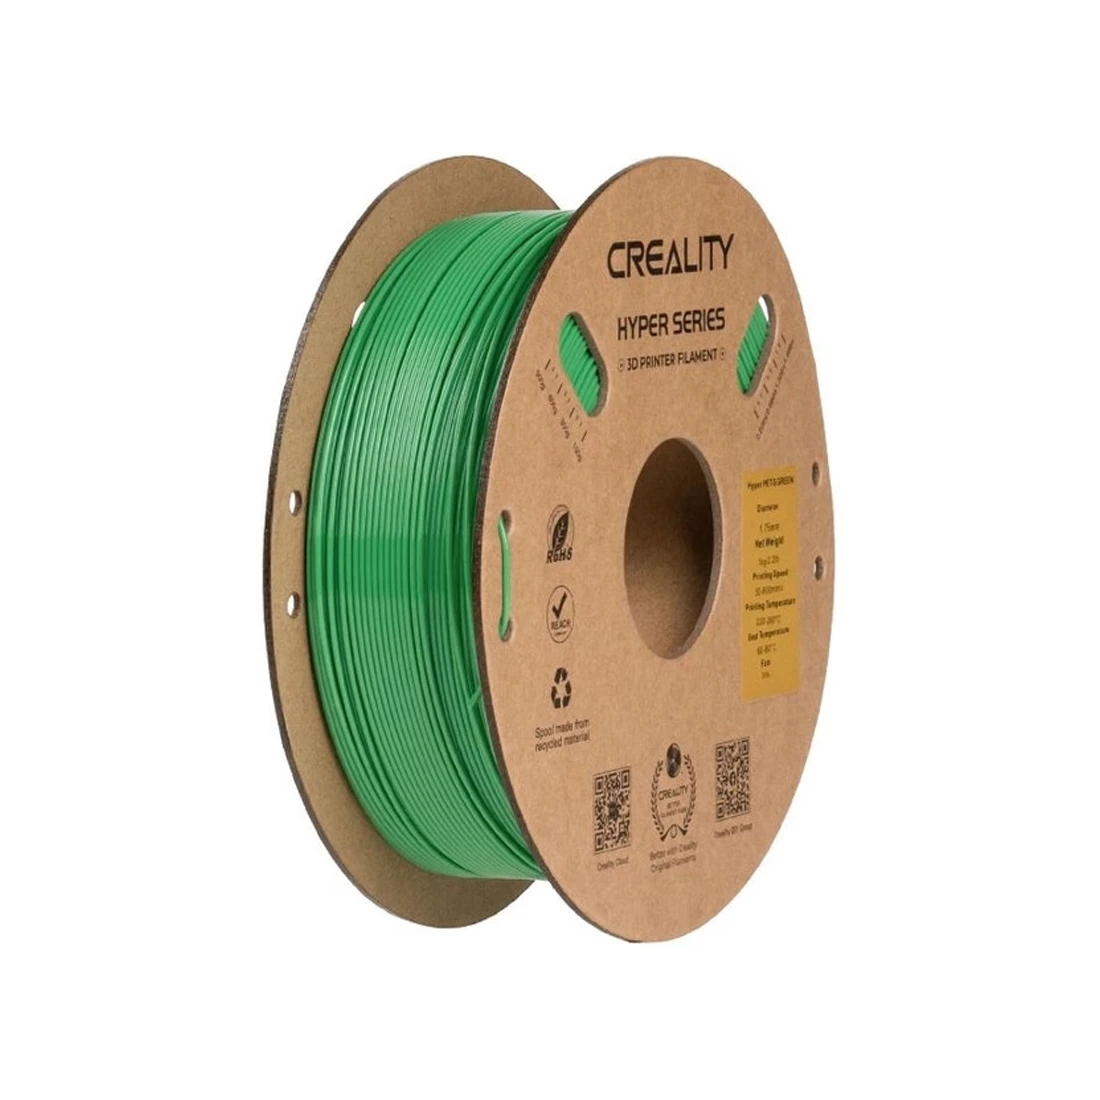
Для прочных деталей есть PETG от Creality. Белый Soleyin Basic PETG сочетает жёсткость и гибкость, устойчив к влаге и подходит и для функциональных, и для декоративных моделей с глянцевой поверхностью. Диаметр нити у него 1,75 мм. Зелёный Hyper-PETG сделан для скоростной печати. По данным производителя, на нём можно печатать в 3–5 раз быстрее, чем обычным PETG, а по ударной вязкости он близок к ABS, при этом печатать им так же легко, как PLA.
Для декора и мелких деталей есть два совсем разных материала. В золотом Bambu Lab PLA Sparkle с блёстками есть металлические частицы, из-за которых готовая модель сверкает. Продаётся он с катушкой. Белая фотополимерная смола Anycubic Water-Wash ABS-Like Resin 3.0 предназначена для фотополимерных принтеров. Производитель обещает высокую прочность, устойчивость к ударам и то, что напечатанную модель можно отмыть обычной водой.
Больше вариантов — в разделе Расходные материалы для 3D-печати.
Вопросы и ответы
С какого материала начать новичку?
С PLA. Он печатается при сравнительно невысокой температуре, почти не коробится, хорошо держится на столе и прощает неидеальные настройки. На нём удобно разобраться с принтером и слайсером, а потом переходить к PETG и другим материалам.
Чем PETG лучше PLA и когда его брать?
PETG прочнее и гибче, не боится воды и лучше держит нагрев. Его берут для деталей, которые работают: креплений, корпусов, держателей. Минусы тоже есть: печатать им чуть сложнее, он склонен к паутине, и ему нужны свои настройки температуры и обдува.
Нужно ли сушить новую катушку?
Обычно нет, если она пришла в целой герметичной упаковке с силикагелем. Сушка нужна, когда катушка долго лежала открытой и начались характерные проблемы: треск в сопле, пузыри, паутина, хрупкие детали. Тогда её сушат в сушилке для филамента при температуре, которую рекомендует производитель.
Подойдёт ли филамент одного бренда для принтера другого?
Да, если совпадает диаметр нити и принтер может нагреть сопло и стол до нужной температуры. Бренды принтера и пластика не обязаны совпадать. Единственный нюанс: в слайсере может не оказаться готового профиля под чужой материал, и настройки придётся подобрать самому, например с помощью температурной башни.
Что такое водосмываемая смола?
Это смола, которую после печати отмывают обычной водой, а не спиртом. Так постобработка проще и обходится без отдельной ёмкости со спиртом. Грязную воду со смолой не сливайте в канализацию: дайте смоле затвердеть на свету и утилизируйте остатки, как советует производитель.
Можно ли печатать блестящими пластиками на обычном сопле?
Зависит от конкретного материала. Некоторые наполнители абразивные и со временем изнашивают латунное сопло, другие почти не влияют на него. Посмотрите, что пишет производитель о своём пластике. Если печатаете такими материалами часто, закалённое сопло лишним не будет.